









ニュース
飲料設備の見積依頼書に盛り込む攪拌タンクの受入試験
ブレンディングタンクのRFQでは、測定可能なプロセス結果に基づいて合否基準を定める必要があります。合意した混合時間内で組成が均一であること、製品接触面を洗浄できること、漏れのない構造であること、必要な場合に温度を確実に制御できることが基準となります。定格容量だけでは、これらのいずれも保証されません。試験計画には、試験液、運転条件、サンプリング位置、計測器、合否基準、出荷前および据付後に必要な証拠を明記してください。
工場受入試験(FAT)と現地受入試験(SAT)を分けてください。工場試験では、記録された条件下で製作品質と性能を確認します。現地試験では、据付後のタンクが実際の配管、ユーティリティ、制御装置、飲料製造プロセスと連携して動作することを確認します。工場で水を使った試運転を行っても、粘度の高いシロップのブレンディング性能や、乾燥した果汁残渣に対する洗浄効果は確認できません。
見積もりを比較する前に試験バッチを定義する
運転範囲を確定して初めて、合否基準が意味を持ちます。タンクの総容量とは別に、最小および最大の使用容量を明記してください。処理温度における製品粘度、原料間の密度差、固形分含有量、投入順序、泡立ちや酸素混入に関する制限を含めます。炭酸飲料の場合は、必要な圧力条件と炭酸保持基準を指定してください。
見積もりには、撹拌方式(撹拌機、外部循環ループ、またはその組み合わせ)を明記してください。循環方式の場合は、ポンプ、戻りノズルの位置、配管構成、流量条件を試験範囲に含めます。これらが含まれていないと、工場で仮設ポンプを使って試験したタンクが、据付後の移送回路では異なる挙動を示す可能性があります。
代替液を使用する場合は、その妥当性を記録した根拠が必要です。可溶性トレーサーを加えた水は液体の分布を評価するのに有用ですが、粉末の濡れ、パルプの懸濁、濃縮シロップの分散を再現するものではありません。これらの用途が適合性を左右する場合は、実際のプロセスを代表する試験を含めるか、合否判定をSATで行うようにしてください。
サンプリング試験で混合均一性を確認する
ブレンディングの成功を示す測定項目を指定してください。シロップの希釈には可溶性固形分濃度が適している場合がありますが、配合によっては酸度、導電率、または特定成分の分析が必要です。測定項目は想定される差を識別でき、試験温度でも信頼性を保てるものでなければなりません。たとえば導電率を測定する場合、温度補償を行い、計測器の有効範囲内のトレーサー濃度を使用する必要があります。
循環不良を明らかにできる位置、つまり上部、中部、下部、および必要に応じて出口からサンプルを採取してください。サンプリングバルブが1つだけでは、その位置の組成しか確認できません。滞留したサンプル配管の影響を避け、デッドゾーンを隠してしまうほどバッチを乱さない、合意済みのサンプリング方法を要求してください。
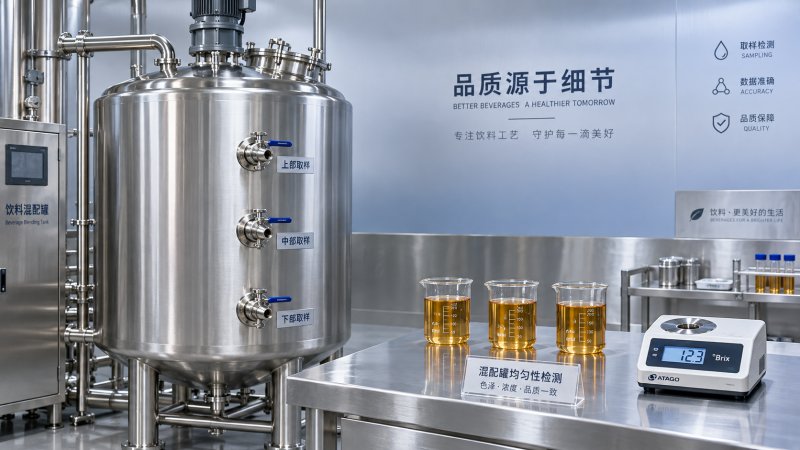
混合時間の計測開始時点、原料の投入時間を含めるかどうか、サンプリング中も混合を続けるかどうかを定めてください。撹拌機の回転数または循環流量、液温、充填レベル、投入順序を記録します。必要な使用容量の上限と下限の両方で試験してください。満量では循環距離が長くなり、低液位ではインペラの浸漬不足や過度の表面撹拌が明らかになる可能性があります。
合格基準では、指定したすべてのサンプルが、最大混合時間内に合意した組成許容差を満たすことを求めてください。平均値が許容範囲内でも、局所的に許容できない濃度が隠れている場合があります。配合に適した単位で許容差を定め、測定不確かさも考慮してください。最初に合格したと思われる後も測定を繰り返すことで、均一性が安定しているか確認できます。
泡立ち、酸素混入、または固形分の損傷が製品品質に影響する場合は、別途、基準と測定方法を追加してください。酸素管理がプロセス要件に含まれる場合、許容できない渦を生じさせて短時間で均質化できても、試験結果は不合格です。
開口部を閉じる前に材料と製作品質を確認する
製品接触部の胴、底部、ノズル、その他の接液部品まで追跡可能な材料記録を求めてください。ガスケットとバルブシートについても、材質を特定し、飲料および洗浄薬品との適合性を確認する必要があります。材料識別検査(PMI)が指定されている場合は、検査対象範囲を定め、部品番号と対応付けて結果を保管してください。
溶接検査では、内面仕上げ、亀裂、ピット、選定した方法で検出可能な溶け込み不良、製品が滞留する隙間を確認します。検査写真には位置を特定できる情報を付けてください。目視検査が必要な箇所と、製作設計に応じた追加検査が必要な箇所を指定してください。溶接部を「検査する」というだけの一般的な記載では、検査範囲が明確になりません。
表面仕上げの合否判定には、代表的な溶接部を含め、測定方法と測定箇所を定める必要があります。胴部が研磨されていても、継手の裏側やマンホール周辺の状態までは確認できません。指定された製作後の洗浄および表面処理の記録と、組立によってアクセスできなくなる箇所の事前検査も含めてください。
たとえば、掲載されている15000L ステンレス製ワインタンクは、ステンレス鋼304製、冷却ジャケット、ロータリースプレーボール、傾斜底を備えています。これらの仕様から、材質、ジャケット、スプレーの被覆範囲、排水に関する試験が必要となります。発酵・貯蔵に関する説明だけではブレンディング性能は確認できません。撹拌機または循環運転が必要な場合は、それぞれ個別に仕様を定めて試験してください。
タンク本体、ジャケット、バルブの漏れ試験を区別する
RFQでは、各試験範囲、媒体、圧力または液頭、試験時間、計器精度、合否基準を明記した漏れ試験手順書を要求してください。タンク本体とジャケット回路では設計限界が異なるため、それぞれ適切な条件で試験する必要があります。試験条件は承認済みの設計および適用される試験手順の範囲内に収めてください。常圧タンクを耐圧機器として扱ってはなりません。
溶接部、継手、マンホール、シール、接続部での漏れの有無を記録してください。バルブの遮断性能が重要な場合は、外部漏れとは別にシート漏れの合否基準を設けてください。試験後に永久変形がないか確認し、補修箇所に必要な検査も定めてください。
圧力/真空逃し装置については、承認済みのタンク保護要件に適合することを確認する必要があります。装置があるだけでは、充填、排出、冷却、洗浄時に適切な保護が得られるとは限りません。据付後の通気経路と、通気を妨げる可能性のある箇所はSATの対象に含めてください。
洗浄液の到達範囲を確認し、残渣の除去を評価する
ロータリースプレーボールは洗浄設備の存在を示しますが、効果は供給圧力、流量、位置、障害物の有無に左右されます。合意した可視または蛍光トレーサー法を用いた被覆範囲試験を要求してください。マンホールの裏側、ノズル内面、計器継手、内部部品の陰になる箇所も含めます。試験中の洗浄装置入口条件を記録してください。
被覆範囲試験では、洗浄液が表面に到達することを確認します。残渣除去試験では、指定された洗浄サイクルで対象となる汚れを除去できるかを確認します。果汁、シロップ、その他の付着しやすい堆積物については、代表的な汚れ、付着または乾燥条件、洗浄剤、温度、循環時間、サンプリング位置を定めてください。
合否判定には、適切な検出限界を持つ、合意済みの残渣検出方法を用いてください。最終すすぎ液の導電率だけでは、飲料残渣がすべて除去されたことを確認できません。微生物学的バリデーションが必要な場合は、物理的清浄度やスプレー被覆範囲とは別に定義してください。
据付時に想定される向きでタンクを設置して排水試験を行ってください。指定された排水時間後に、バルブ内部や接続配管を含め、液体が残留する位置を記録します。設置時の水平調整が不適切であったり、出口が高くなって滞留が生じたりすると、傾斜底の効果は失われます。
実際の用途に合わせて温度試験と制御試験を設定する
ジャケット付きブレンディングタンクでは、初期温度、目標温度、バッチ容量、試験液の特性、ユーティリティ入口温度、ユーティリティ流量を指定してください。冷却時間、加熱時間、温度均一性、またはそのすべてを合否対象とするか合意します。ユーティリティ条件が示されていない温度測定結果では、適切な比較ができません。
据付後の温度表示を校正済みの基準計と比較し、成層が想定される場合は追加の位置でも測定してください。センサー精度とバッチ内の温度均一性は別々の評価項目です。プローブが正しく校正されていても、代表性のない場所に設置されている可能性があります。
機能試験では、据付後の制御シーケンス、アラーム、関連するインターロックを確認してください。たとえば、液位が許容範囲を下回った状態で撹拌機が作動しないことや、センサー故障時に定められた応答が実行されることを確認します。機器の実際の応答と復旧条件を記録してください。
合否判定の証拠と不合格時の対応をRFQに明記する
受入検査マトリクスを使用し、見積もり、製作、試運転の各段階で試験要件を明確にしてください。
出荷または最終受入を保留する不合格試験、試験材料の供給者、是正および再試験の費用負担者を明記してください。逸脱は、その試験結果への影響とともに記録するよう求めます。合意した不合格項目への対応が完了した後に最終受入を行い、改訂図面と試験記録が納入機器の内容と一致していることを確認してください。