








ニュース
スプンディング前に確認すべきビール発酵タンクの耐圧性能
ビール発酵タンクがスプンディングに適しているのは、文書で確認できる圧力限界、取り付けられた構成部品、および圧力保護機能が、想定される運転条件に対応している場合に限られます。ステンレス鋼製であること、密閉式の蓋を備えていること、または加圧下での仕込みに成功したことだけでは、適性を確認できません。タンクの識別情報と許容使用圧力を信頼できる文書で追跡できない場合、発酵によって発生したCO₂を保持する運転は、承認済みの運転手順の対象外とすべきです。
品質管理および安全管理の担当者が判断する際は、次の3点を確認します。すなわち、タンクの組立品全体がどの圧力に耐えられるか、過剰圧力をどのように逃がすか、発酵、冷却、移送、洗浄が承認済みの限界内に収まるかです。スプンディングの設定圧力は、この確認における入力値の1つであり、タンクの圧力定格ではありません。
圧力定格が実際に何を対象としているかを確認する
まず、タンクの銘板と関連記録を確認します。製造番号または機器識別番号を製造元の文書と照合してください。記録には、該当する温度での許容圧力、設計根拠、および使用上の制限が明記されている必要があります。圧力値がゲージ圧か絶対圧かを確認し、運転手順、計器、バルブの仕様で単位を統一してください。
見積書や機器ファイルには、設計圧力、最大許容使用圧力、試験圧力、推奨運転圧力など、複数の数値が記載されている場合があります。それぞれの目的は異なります。圧力試験は指定された試験条件下での性能を確認するものであり、試験圧力での日常運転を許可するものではありません。規格や製造元によって用語が異なる場合は、許容運転限界について書面で説明を求めてください。
圧力定格は、醸造所に設置された構成全体を対象としている必要もあります。タンク本体に文書化された耐圧性能があっても、交換用の蓋、マンホールの閉鎖部、サイトグラス、追加の継手の限界がより低い場合があります。同じ圧力を受ける機器との接続部を含め、圧力境界全体を確認してください。クランプ、ガスケット、フェルールの定格は、組み立て方や使用条件によって異なります。部品の材質グレードだけでは十分ではありません。
- タンクの記録:識別情報、許容圧力と温度、該当する設計規格、検査または適合性に関する文書。
- 閉鎖部と継手:マンホール、蓋、クランプ、バルブ、サイトグラス、計器接続部、シールの圧力適合性。
- 独立した圧力空間:製品室と冷却ジャケットそれぞれの限界、および両者間の圧力差に関する制限。
- 機器の履歴:修理、溶接による追加部品、交換部品、腐食、変形、または当初の定格に影響し得るその他の変更。
衛生設計と耐圧性には、それぞれ別の根拠が必要です。内面研磨、食品接触への適合性、またはCIP対応は衛生管理に役立ちますが、いずれもCO₂を保持する許可を示すものではありません。大気圧用の貯蔵タンクにスプンディングバルブを取り付けても、耐圧仕様の発酵タンクにはなりません。
設置状況を踏まえて認証を確認する
「認証済みタンク」という記載だけでは不十分です。適用規格、認証対象の機器、および裏付けとなる文書が明示されている必要があります。ASME Boiler and Pressure Vessel Code Section VIIIや欧州圧力機器指令は、設置先や機器の分類によって関連する場合がある枠組みの例です。これらの役割は異なります。製造規格と法規制上の適合性評価の枠組みを、互換性のあるラベルとして扱ってはなりません。
醸造所にとって実務上の問題は、提供された文書が設置場所に適用される要件を満たしているかどうかです。製造認証に加え、現地規則に基づく登録、設置時検査、定期検査が必要な場合があります。付属品1点に表示された適合マークは、発酵タンク組立品全体の適合性を証明するものではありません。
一般的な会社認証ではなく、対象となるタンク固有の文書を請求してください。適用される枠組みに応じて、製造元のデータレポート、適合宣言書、材料のトレーサビリティ記録、溶接記録、検査記録、圧力試験の文書などが証拠となる場合があります。必要な文書一式は状況によって異なります。考えられるすべての証明書を集めるより、どの要件が適用され、記録がそれを満たしているかを確認することが重要です。
納入後の変更にも同様の注意が必要です。溶接ポートの追加、閉鎖部の変更、圧力関連付属品の交換は、当初の設計前提に影響する可能性があります。タンクを再び加圧使用する前に、責任を負う製造元または適切な資格を持つ圧力機器の専門家に変更内容を評価してもらってください。
圧力制御と過圧保護を区別する
スプンディングバルブは、調整可能な設定圧力付近でガスを放出し、発酵圧力を制御します。圧力逃し装置は、圧力制御が故障した場合、またはガス流量に対応できない場合に機器を保護します。文書化された設計、容量、および適用要件に基づく承認によって明確に裏付けられていない限り、スプンディングバルブが両方の機能を果たすと想定してはなりません。
運転設定圧力と保護用の逃し設定圧力の間には、制御のばらつきやプロセス変動に対応できる十分な差を設ける必要があります。保護用の設定圧力は、タンクの許容限界と適用規制に適合しなければなりません。逃し作動時に許容される圧力上昇は、該当する技術規則に従うものであり、運転余裕として扱ってはなりません。
逃し容量は、作動圧力と同じくらい重要です。正しい圧力で開くバルブでも、想定される流入量を排出できなければ不十分な場合があります。発酵ガスの発生、接続されたCO₂供給源、調圧器の故障、その他該当する圧力源を確認してください。容量の選定には、放出条件や背圧を含め、関連する逃し装置のデータと技術的な算定方法を使用してください。
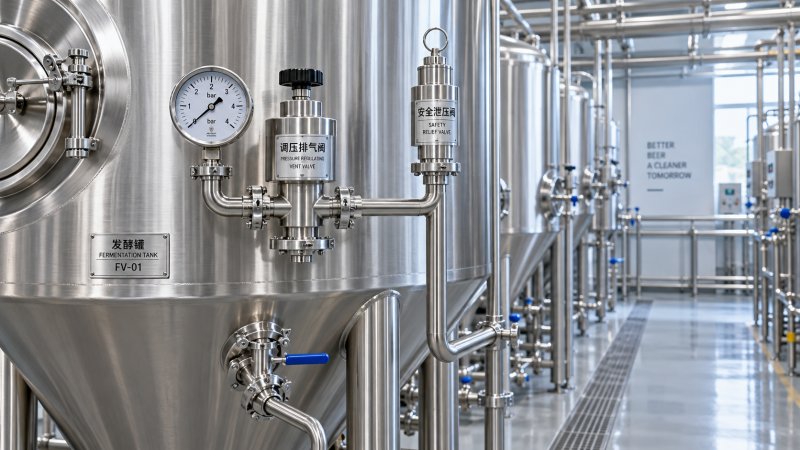
タンクの接続部から放出口まで、逃し経路全体を確認してください。泡、酵母、ホップ片、乾燥した付着物、洗浄残留物などが細い通路を塞ぐ可能性があります。遮断弁も、認められた構成に従って位置が管理されていなければ、保護機能を損なうおそれがあります。放出配管は装置の作動を妨げず、放出されたCO₂を安全に導く必要があります。延長ホースが常に無害とは限りません。
保守は装置メーカーの指示および適用される検査要件に従ってください。識別情報、設定値、検査、整備、交換の記録を保管してください。外観がきれいでも、正しい作動圧力や排出容量が保証されるわけではありません。即席の圧縮ガス試験は避けてください。空気圧試験には蓄積エネルギーによる危険があり、管理された手順が必要です。
スプンディングを行う初回の仕込み前に運転サイクル全体を承認する
スプンディングの設定圧力が一定でも、仕込みの途中で耐圧上の適合性が変わる場合があります。冷却によってCO₂の溶解が進み、気相部の圧力が低下することがあります。排出またはポンプによるビールの取り出しも、ガスが十分に流入しないと真空を生じる可能性があります。正圧に対応したタンクでも、許容真空度がごく小さいか、まったくない場合があります。そのため、コールドクラッシュや移送には、それぞれに適した保護策が必要です。
文書化された真空限界と、真空逃し装置または制御されたガス供給の適合性を確認してください。製品品質上、酸素の排除が必要な場合は、承認済みの圧力・真空保護構成の範囲内でその要件に対応してください。保護されていない密閉タンクを、酸素のないヘッドスペースを維持する手段として使用してはなりません。
洗浄には、別の条件が伴います。温度変化、蒸気の凝縮、薬品への適合性、ジャケットの運転が、発酵時とは異なる負荷を生じさせることがあります。手順には、閉鎖部を開けたり継手を分解したりする前の減圧と安全な隔離を定め、残留圧力が解放されたことを確実に確認できる方法を含めてください。
運転範囲の設定には、品質管理も関わります。CO₂の保持は発酵の挙動や炭酸化に影響するため、圧力スケジュールは酵母の性能、発酵度、温度、目標とするビールの仕様と併せて評価する必要があります。タンクの機械的限界を満たすだけでは、醸造プロセスの妥当性は確認できません。
製造工程での使用を承認する前に、承認済みの圧力範囲、スプンディング設定、逃し装置の構成、真空対策、計器の確認、異常圧力時のオペレーター対応を記録してください。圧力計の校正は運転範囲に適したものでなければなりません。また、圧力上昇傾向、排気経路の閉塞、計器間の不一致が発生した場合の明確な手順をオペレーターに示す必要があります。
完全な承認記録があれば、次のシフトの担当者は、解釈に頼ることなく次の3点に答えられます。この設置済みタンクに適用される限界は何か、圧力制御が故障した場合に何がタンクを保護するか、運転が承認範囲を外れた際にどのような措置が必要か、という点です。文書化されていない前提に依存する回答が1つでもある場合は、スプンディングのために発酵タンクを密閉する前に、その不足を解消してください。